Как влиять на качество приманки при литье?
Как ни странно «гаражные» литейщики находятся под жестким надзором со стороны клиентов
Я имею в виду крайне высокую требовательность некоторых к изготавливаемой продукции
Многие поддаются на это и крайне переживают за малейший недочет в приманках, попадая в некую зависимость от клиентов, особенно, если их крайне мало
Мое мнение на этот счет такое:
- нужно делать хорошо, не обязательно идеально
- нужно фокусироваться на поиске новых клиентов, продажах, а не слушать одного единственного
Почему я думаю именно так?
Зайдите в магазин и посмотрите на приманки японцев, европейцев: в пачках нет идеальных приманок, есть разные
При этом многие мировые бренды имеют невероятную долю рынка
Почему?
Потому что их силы и деньги направлены на продвижение продукции и бренда в целом
Есть и обратная сторона медали: литейщики все чаще и чаще делают лучше, чем заводы. И это реально заметно, вывод этот сделать несложно, посмотрев ленту нашего сообщества, некоторые работы просто шедевры.
В любом случае в процессе изготовления приманок возникают сложности, которые влияют на качество конечных изделий
Признаки забраковки изделий
- Ямки по телу приманок
- Дыры на приманках
- Дырки в хвостах
- Приманка проливается не до конца
- Ребра с дырами или размытые ребра
Как мы можем влиять на качество?
Инструментов не так много:
Для литья шприцами
- Густота материала
- Сила давления
- Скорость давления
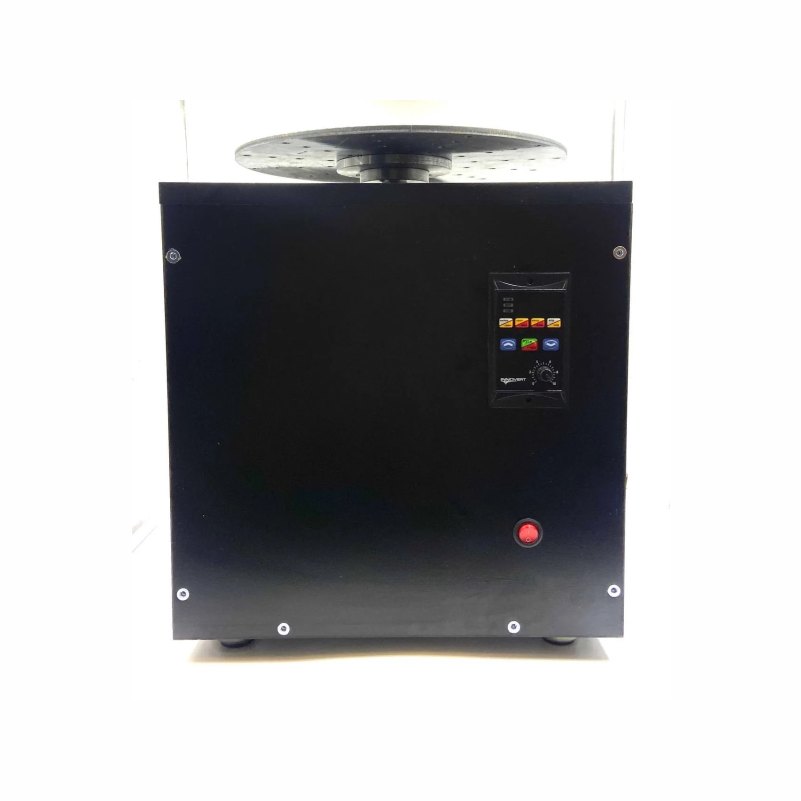
Для литья на центробежных станках:
- Густота материала
- Количество оборотов вращения формы
- Интенсивность заливки материала
В рамках этого инструментария литейщик подбирает оптимальные режимы для работы с той или иной формой
То есть, одной твердостью, с определенной температурой и скоростью и силой давления невозможно пролить приманки разных конфигураций
Например
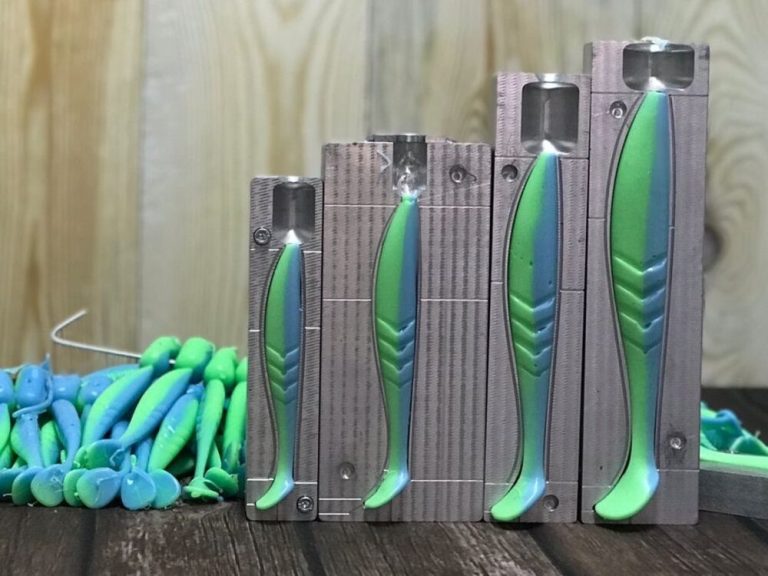
- Формы с ребрами от 100мм – требуют медленную заливку снизу вверх при температуре 145 градусов, твердостью 12шор
- Формы с ребрами жо 100мм – требуют также медленную заливку снизу вверх при температуре 145 градусов, но твердостью 9 или 6 шор
- Формы в виде твистера – лучше проливать более мягким пластизолем, с паузой давления в конце. Это нужно чтобы продавить тонкий хвост
- Формы с ребрами имеют воздушные каналы от каждого ребра, чтобы при заливке «выпускать» воздух и минимизировать образование дыр на них. Чтобы материал не попадал в них, нужно подобрать оптимальную силу и скорость заливки
- Мелкие приманки в ЦБ станках – лучше проливать мягким материалом 3-6 шор, при этом кружку лучше «опракидывать» резко, рывком, чтобы материал прошел до конца приманок и не застыл на «пол пути»
Попробуем обобщить:
Чтобы изготавливать качественные приманки, нужно подобрать режимы, используя перечисленные выше приемы. Для этого необходимо несколько раз пролить форму, чтобы «набить» руку и подобрать температуру, скорость и силу давления
Критерии качества: нет ям, дыр и облоя по периметру приманки
Далее стоит сгруппировать формы, которые будут проливаться с одинаковыми условиями и изгатавливать приманки, используя их
Вот несколько типичных проблем и их решение:
При литье шприцами
Ямы на теле приманок– на слэнге «лывины» , достаточно объемная яма с оптикаемыми краями, образуется при литье объемных приманок с узким переходом от усадочной камеры к телу приманки
- Причина: темпертура пластизоли не оптимальна, перешеек между камерой и приманкой застывает и камера не «питает» приманку, не компенсирует уменьшение в объеме при остывании сырья
- Решение: снизить температуру, чтобы дельта объема была минимальной между объемом расплава и объемом остывшего материала , в комплексе стоит в конце сделать паузу при литье, чуть подождать и не снижать давление.
- Радикальный метод: рассверлить перешеек между приманкой и усадочной камерой
Ребра не проливаются до конца – рваные ребра, «смазанные» ребра
- Причина: воздушные мешки не «пускают» материал в край ребер
- Решение: приманки с ребрами проливаются снизу вверх, медленно, при пониженных температурах, с паузой в конце, минимизровать слой смазки
можно нанести ее зубной щеткой очень тонким, еле заметным слоем
Дыры в углах хвостов
- Причина: не просверлены воздуховоды, воздуховоды не выводят до конца воздух, воздуховоды забиты, диаметр воздуховода не соответсвует размеру приманки
- Решение: чистка воздуховодов, дополнительная сверловка хвостов в зоне непролива, увеличение диаметра воздушных отверстий
При литье на центробежном станке
Глиттер сбивается в хвост приманки
- Причина: физику никто не отменял, центробежная сила задает вектор движения
- Решение: нужно подобрать частоту оборотов и температуру материала так, чтобы глиттер минимально улетал в хвост, использовать глиттер не более 0,4мм
Мелкие детали приманок не проливаются до конца
- Причина: центробежная силы недостаточно, чтобы продвинуть материал по узким участкам формы
- Решение: жидкий материал, который можно получить понижением твердости и повышением температуры. Проливать нужно, резко опракидывая кружку
Ну вот собственно самые типичные сложность, которые могут возникнуть при литье, пишите нам в сообщения группы, задавайте вопросы, с удовольствием на них ответим
До встречи! С уважением, Кирилл!